
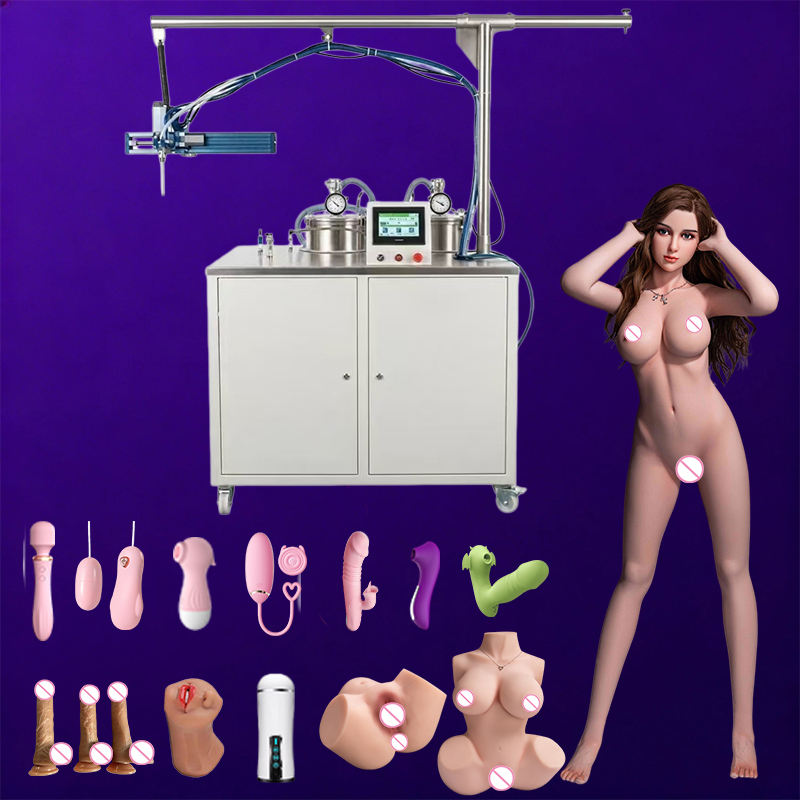
سلیکون مشین
دو اجزاء والی سلیکون ڈسپنسنگ مشین
دو ٹینکوں کے A/B سلیکون کی مقدار پیمائی، مکسنگ اور سانچہ بھرنے کے آلات، بازو پر نصب ڈسپینسنگ ہیڈ کے ساتھ۔
بالغ مصنوعات، گڑیوں کے حصوں اور حسب ضرورت سانچوں کے لیے دو جزوی مائع سلیکون تیار اور ڈسپینس کریں۔ دو اور چار ٹینکوں کی ترتیب موازنہ کریں، پھر مواد کا گریڈ، A/B تناسب اور بھرائی کا طریقہ پیداوار کی ضرورت سے ملائیں۔
اس زمرے کی کوٹیشن طلب کریں
دو ٹینکوں کے A/B سلیکون کی مقدار پیمائی، مکسنگ اور سانچہ بھرنے کے آلات، بازو پر نصب ڈسپینسنگ ہیڈ کے ساتھ۔

سلیکون بالغ مصنوعات، گڑیوں کے حصوں اور حسب ضرورت ڈھلی ہوئی مصنوعات کے لیے دو جزوی مائع سلیکون ڈسپینسنگ اور انجیکشن آلات۔
زیادہ گنجائش یا متعدد سانچوں والی سلیکون پیداوار کے لیے چار ٹینکوں کا LSR فراہمی اور ڈسپینسنگ نظام، دو عملی اسٹیشنوں کے ساتھ۔
سلیکون اور سانچے کے عمل سے آغاز کریں، پھر مقدار پیمائی، مکسنگ اور ڈسپینسنگ کی ضرورت طے کریں۔ مشین کے ساتھ مکمل لائن اور مواد کے اختیارات بھی دیکھیں۔
مقدار پیمائی A اور B اجزاء کو مطلوبہ تناسب میں فراہم کرتی ہے۔ مکسنگ انہیں ملاتی ہے، پھر مواد مناسب سانچے میں ڈالا جاتا ہے۔ مواد فراہم کنندہ کا تناسب اور یہ کہ وہ وزن یا حجم کے لحاظ سے ہے، جانچیں؛ مشین کی ترتیب اور آزمائش کا طریقہ کوٹیشن کے ساتھ طے کریں۔
مجوزہ A/B مواد کے لیے دو ٹینکوں کے آلات دیکھیں۔ دو اسٹیشنوں یا متعدد سانچوں کے کام کے لیے چار ٹینکوں کے ماڈل کا جائزہ لیں۔ کوٹیشن والی ترتیب میں فیڈ کے راستے، ڈسپینسنگ ہیڈ، قابل استعمال ٹینک حجم اور صفائی کا طریقہ تصدیق کریں۔ صرف ٹینکوں کی تعداد تیار مصنوعات کی پیداوار طے نہیں کرتی۔
A/B ڈسپینسنگ نظام سلیکون تیار کر کے فراہم کرتا ہے۔ مکمل انجیکشن مولڈنگ نظام کے لیے مناسب انجیکشن، سانچہ بند رکھنے اور درجہ حرارت کنٹرول کے آلات بھی درکار ہیں۔ بتائیں کہ آپ سانچہ بھرائی، کاسٹنگ یا انجیکشن استعمال کرتے ہیں تاکہ دائرہ اور اضافی آلات واضح کیے جائیں۔
سلیکون گریڈ اور ڈیٹا شیٹ، A/B تناسب اور اس کی بنیاد، اجزاء کا گاڑھا پن، مکسنگ کے بعد قابل استعمال وقت، مصنوعات یا سانچے کی ڈرائنگ، ہر بھرائی کی مقدار اور مطلوبہ پیداوار بتائیں۔ وولٹیج، فریکوئنسی، کمپریسڈ ہوا اور دستیاب جگہ شامل کریں۔ مجوزہ آزمائشی حالات، شامل آلات اور صفائی کی ضروریات کی تصدیق طلب کریں۔
یہ مراحل منتخب سلیکون گریڈ اور اس کے قابل استعمال وقت کے مطابق ترتیب دیں۔ تصدیق کریں کہ ہوا نکالنا ضروری ہے یا نہیں اور کس مرحلے پر، پھر ڈسپینسنگ کو سانچہ سنبھالنے اور مقررہ کیورنگ کے طریقے سے مربوط کریں۔ ہاٹ پریس یا اوون صرف اس وقت منتخب ہوتا ہے جب مواد اور سانچے کا عمل اس کا تقاضا کرے۔
TPE دانوں کو پگھلانے کا عمل مختلف ہے۔ TPE بالغ مصنوعات کے لیے ایکسٹروڈر رینج دیکھیں۔ LSR منصوبے میں درست دو جزوی سلیکون فارمولیشن اور آلات کی مطابقت کی تصدیق کریں؛ یہ فرض نہ کریں کہ ایک مشین دونوں مواد چلا سکتی ہے۔